电话:13582100171
15127099960
13223401723
传真:(0311)82237365
邮编:050221
邮箱:ssrw.01@163.com
网址:www.stzg.cn
地址:河北省石家庄市鹿泉区铜冶镇环镇西路与衡井线交叉口北行600米路东
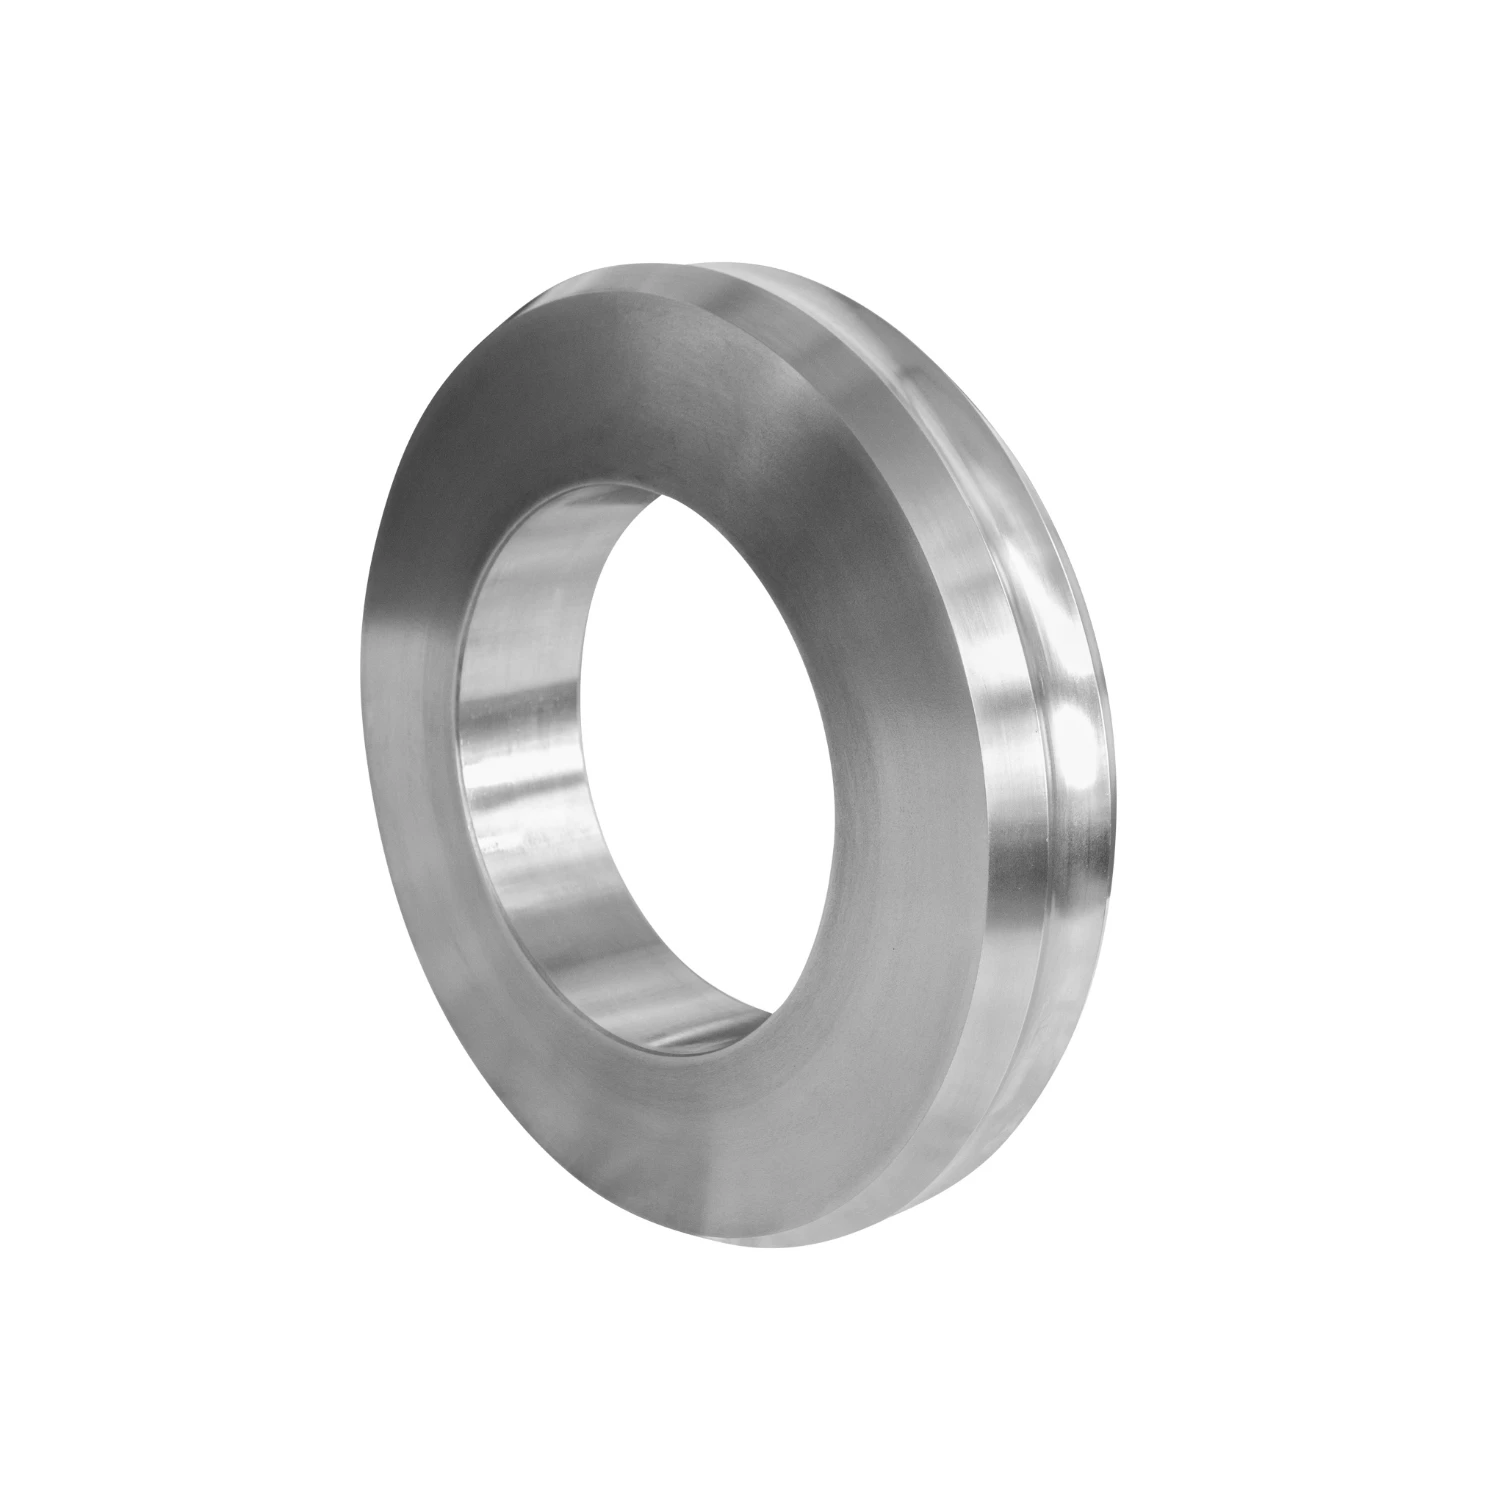
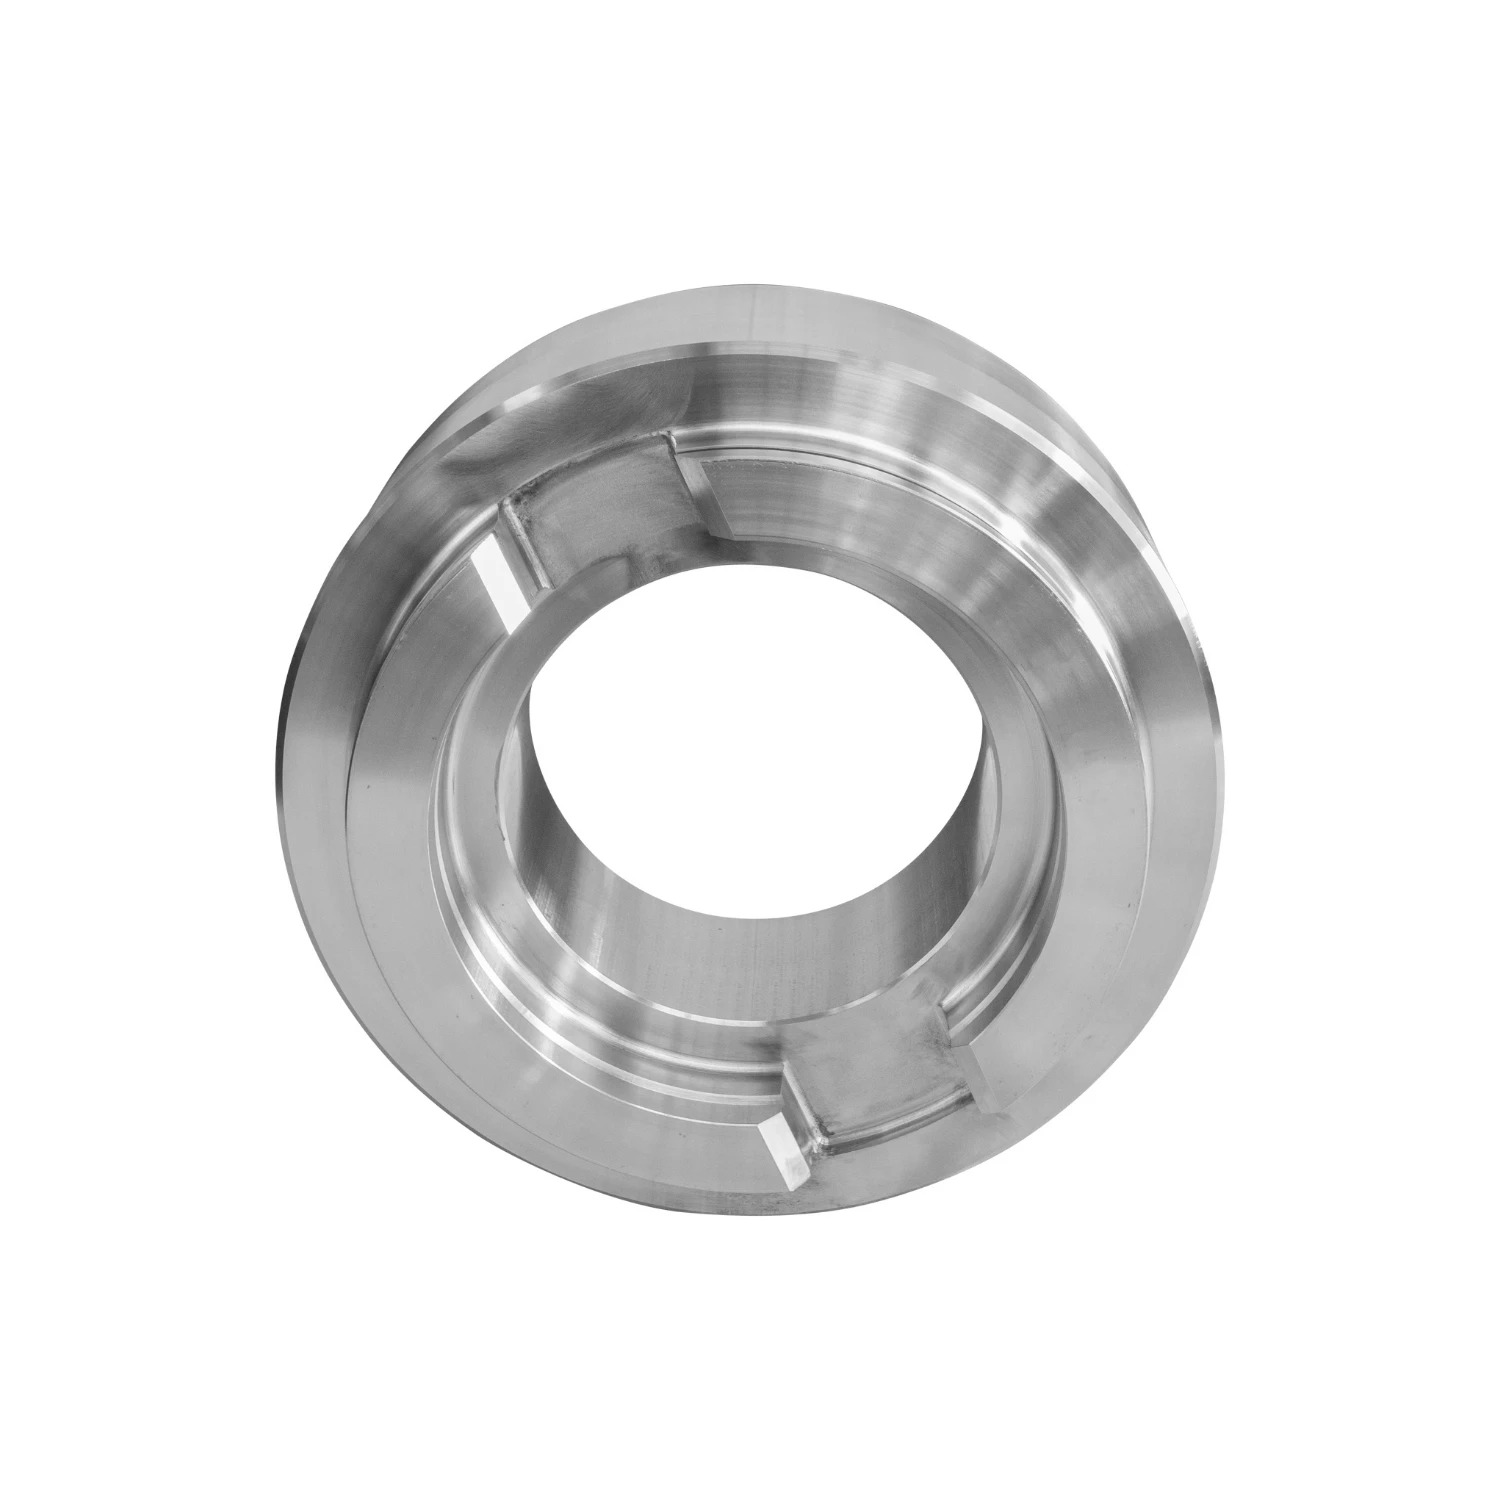
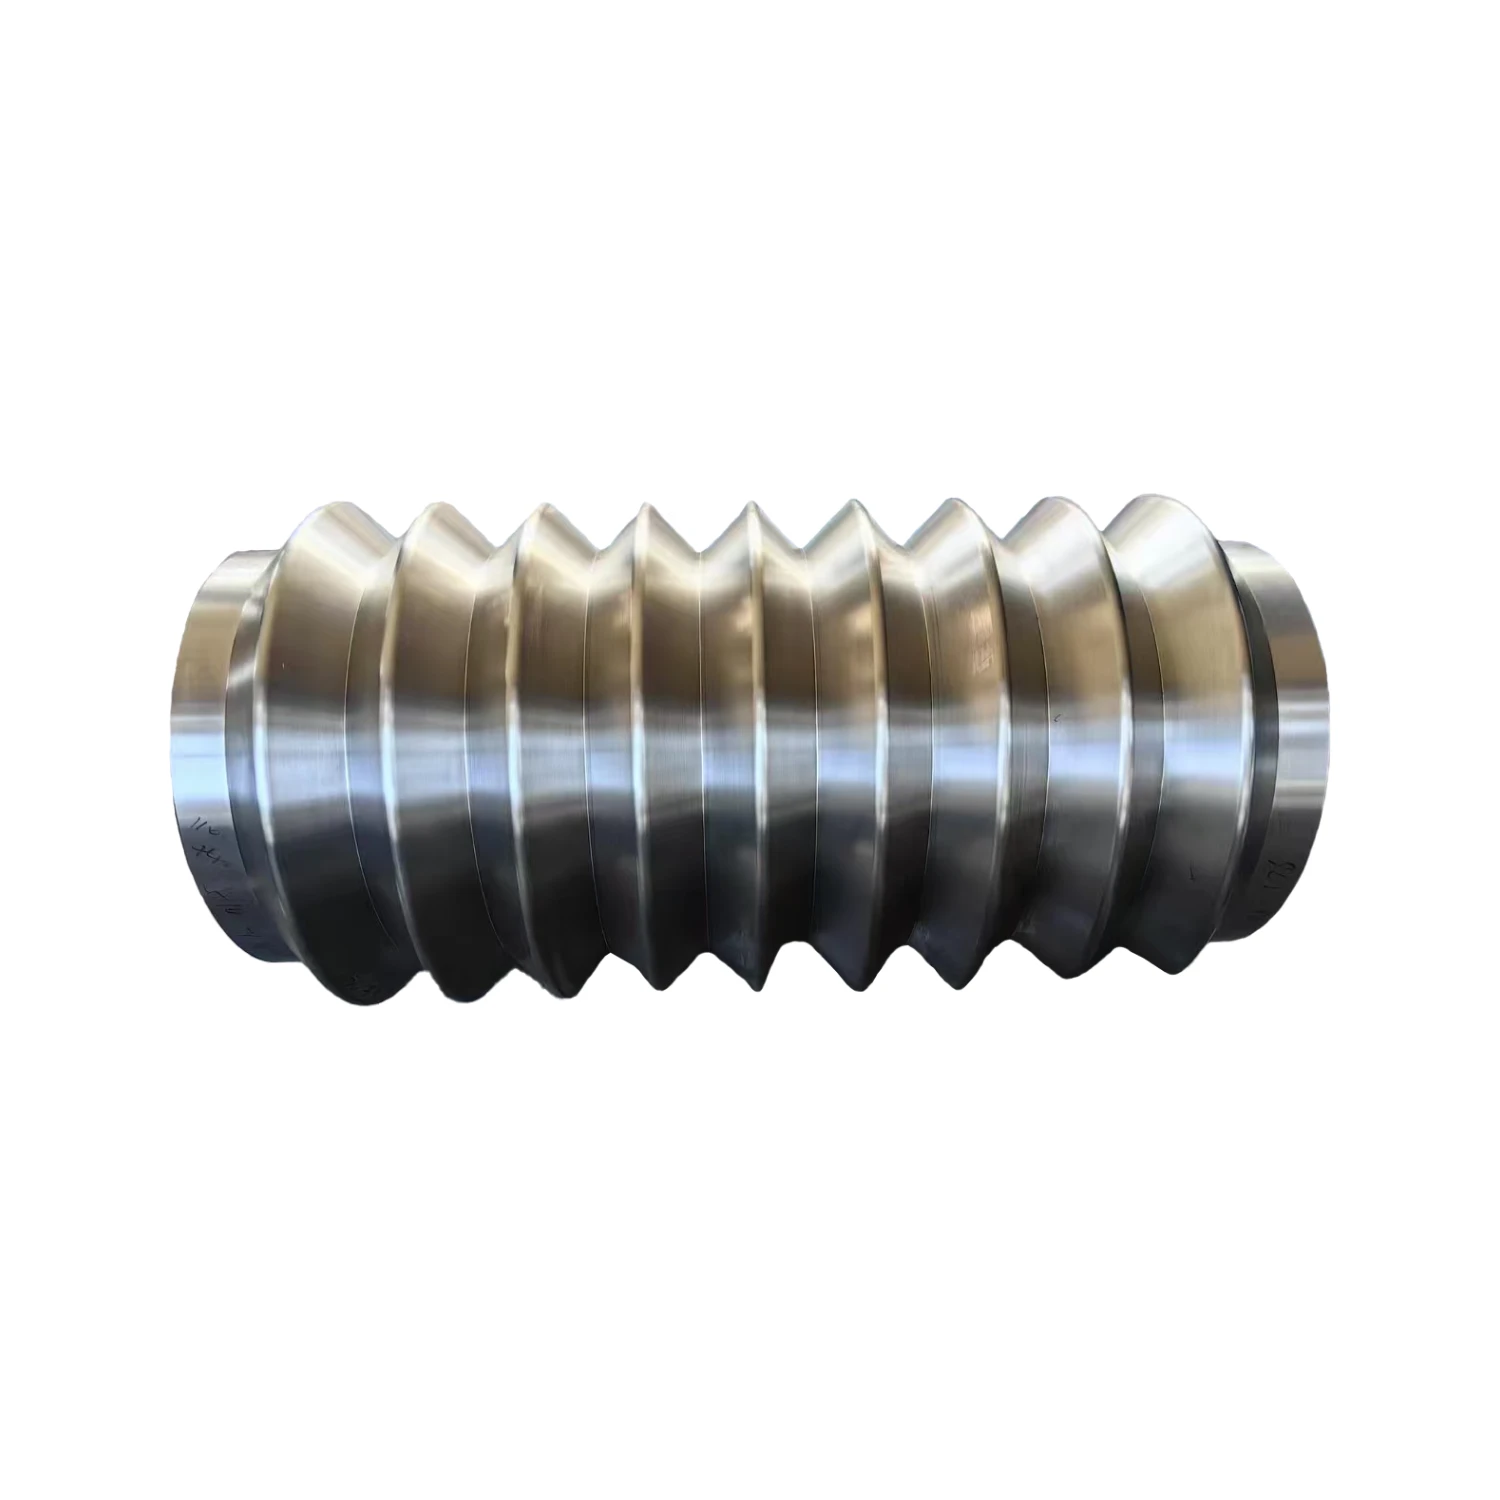
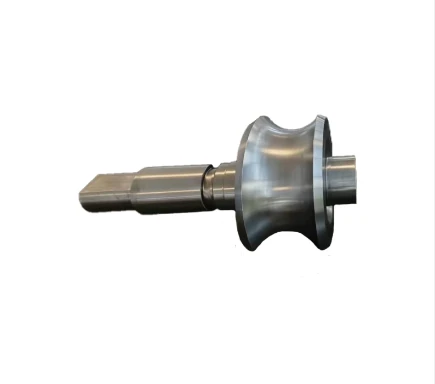
辊环是无缝钢管轧机设备的关键工装部件,在钢管轧制成型过程中直接参与管材挤压、定径、减径作业,辊环的装配质量直接影响无缝钢管的外径精度、表面质量以及轧机设备运行稳定性。辊环装配错位、压紧不到位、配合面清理不干净,容易造成轧制过程中辊环松动、窜动、崩裂,引发钢管表面划伤、尺寸超差,严重时还会出现设备损坏、停机故障等情况。
很多现场运维人员在更换辊环作业时,忽视标准化安装步骤,只完成简单锁紧固定,留下诸多隐性故障隐患。掌握无缝钢管辊环规范安装流程,做好装配前检查、配合面处理、定位安装、锁紧检测、试轧验证,能够有效降低辊环损坏概率,延长辊环使用寿命,保障无缝钢管轧制生产连续开展。本文详细介绍无缝钢管辊环完整安装流程以及实操注意事项,可供轧机运维、设备检修人员参考。
一、安装前期准备工作
正式装配辊环之前,需要完成停机安全确认、零部件清点、工具准备,规避安全风险,保障装配作业顺利开展。首先将轧机设备停机断电,执行设备锁定程序,确认轧辊轴处于静止状态,消除设备误启动带来的安全隐患。
清点待安装辊环、锁紧压盖、定位挡圈、键条、密封件等全套配件,核对辊环型号、规格、轧制孔径,确认辊环无裂纹、崩口、磕碰损伤,辊环内孔、外圆轧制工作面无明显缺陷。准备好吊装工具、扭矩扳手、清洁耗材、润滑介质、测量量具,检查工具状态完好,满足拆装作业条件。同时清理轧机作业区域,避免杂物落入装配位置。
二、配合部位清理与检查
辊环与轧辊轴的结合面精度,决定装配后的同轴度与锁紧效果,杂质、毛刺、锈蚀会造成辊环装配倾斜、受力不均,是辊环开裂的常见诱因。将轧辊轴轴套表面、辊环内孔端面、压盖贴合端面全部清理干净,去除氧化皮、轧制油污、金属碎屑、锈蚀残留物。
使用量具检查轧辊轴的圆度、同轴度,查看轴肩定位端面是否存在磕碰、毛刺、变形;检查键槽、平键有无磨损变形。若发现毛刺、局部凸起,需要做打磨修整,禁止带着损伤直接装配。清理完成后,在轴套配合位置均匀涂抹适配的润滑介质,不宜过量涂抹,防止高温轧制工况下油脂碳化影响结合精度。
三、辊环就位与定位装配
借助吊装工装平稳吊运辊环,对准轧辊轴轴向方向缓慢套装到位,禁止直接敲击辊环外圆强行敲击安装,防止辊环产生内部暗伤。套装过程保证辊环端面贴合轴肩定位面,平键准确落入键槽内部,确认辊环完全到位,无卡滞、倾斜现象。
多片组合式辊环装配时,按照图纸顺序依次安放各个辊环单元,保证每一片辊环端面贴合紧密,各个键位对齐,避免出现错位、间隙。装配完成后手动转动辊环,检查转动是否顺畅,不存在卡涩、摆动现象,确认辊环轴向定位可靠。
四、压盖安装与分步锁紧
将锁紧压盖、挡圈依次安装到位,螺纹位置保证旋入顺畅,无乱扣、卡牙问题。锁紧操作不能一次性直接打满扭矩,需要采用分步对角锁紧的方式,逐步施加预紧力,让压盖受力均匀,保证辊环端面均匀受压,防止单边压紧造成辊环偏斜。
按照设备工艺文件规定的扭矩值,使用扭矩扳手完成锁紧作业,严格控制预紧扭矩,扭矩过小容易出现轧制过程辊环松动窜动;扭矩过大,会使辊环承受超出承受范围的压应力,容易引发辊环开裂破损。锁紧结束再次复核辊环位置,确认辊环没有发生轴向偏移。
五、装配后精度检测
锁紧作业完成后,开展装配精度检测,使用百分表检测辊环外圆径向跳动、端面跳动,核对跳动数值是否符合设备技术要求。如果跳动超标,需要拆解重新检查配合面、定位部件,排查异物、装配倾斜等问题,整改合格之后再继续作业。
核对辊环轧制孔型中间位置,确认多组轧辊辊环孔型对中,避免孔型错位造成钢管轧制缺陷。同时检查密封组件安装状态,防止冷却水、轧制乳化液进入辊环与轴套的结合缝隙,减少锈蚀风险。
六、空机试运行与试轧验证
全部装配检测完成,解除设备锁定,开启轧机空转试运行。观察辊环转动状态,查看有无异响、振动异常、窜动等现象,空转一段时间确认设备运行平稳。
空机无异常之后投入试轧制,使用试轧管坯进行小负荷试生产,观察无缝钢管的表面状态、外径尺寸,检查轧制过程辊环有无发热异常。试轧阶段确认钢管成型质量达标、辊环工况稳定,方可转入批量轧制生产。试轧过程如果出现振动、管材划伤、尺寸波动,需要停机复查辊环装配状态。
辊环安装过程重要注意事项
1、辊环属于脆性工装件,吊装、装配全程严禁撞击、敲击辊环本体,避免产生肉眼难以发现的内部裂纹,在轧制受力后发生碎裂。
2、配合面须保持洁净,金属碎屑、杂质残留会造成装配精度下降,是辊环早期损坏的主要诱因之一。
3、严格遵守工艺规定锁紧扭矩,不可随意加大或者减小预紧力;组合辊环须保证各片受力均匀。
4、旧辊环再次复用安装前,需要探伤检查,确认无内部裂纹缺陷,再投入装配。
5、拆装换下的辊环妥善存放,做好防护,避免磕碰锈蚀,便于后续检修复用。
总结
无缝钢管辊环完整安装流程主要包含前期准备、配合面清理检查、辊环定位就位、压盖分步锁紧、装配精度检测、空机试运行与试轧验证六大步骤。辊环装配质量直接影响管材成品质量与轧机设备安全,现场作业需要严格遵循标准化流程,重视配合面处理、扭矩控制与装配后检测,减少辊环松动、开裂、管材轧制缺陷等故障,提升无缝钢管轧制工序的整体生产稳定性。
电话:13582100171 15127099960 13223401723
邮箱:ssrw.01@163.com
地址 :河北省石家庄市鹿泉区铜冶镇环镇西路与
衡井线交叉口北行600米路东
关键词:无缝钢管辊环 、棒线材轧辊 、型钢轧辊